压力管道焊缝射线探伤 无损检测技术的关键应用
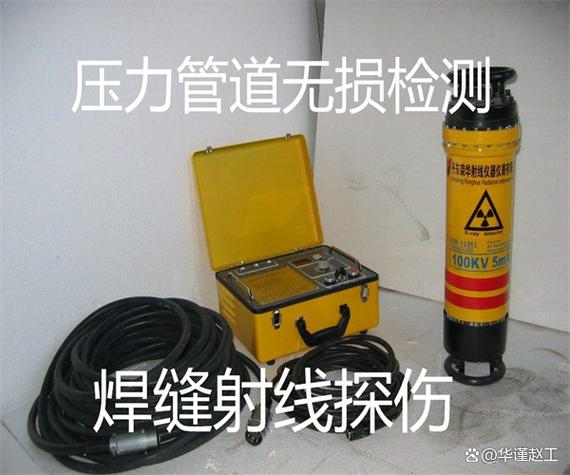
在石油化工、电力、供暖等工业领域,压力管道承载着高温、高压及腐蚀性介质,其安全性直接关系到生产运行与人员生命财产。而管道连接中最为薄弱的环节往往是焊缝。因此,对压力管道焊缝进行严格的质量检测,成为保障管道完整性的核心任务。在众多无损检测方法中,射线探伤以其直观、可靠的特点,成为焊缝内部缺陷检测的首选技术之一。
一、压力管道焊缝的常见缺陷与检测需求
压力管道焊缝在焊接过程中,可能产生裂纹、未熔合、未焊透、气孔、夹渣等内部缺陷。这些缺陷若未被发现,在管道运行中受压力波动、热应力及腐蚀作用,极易扩展导致泄漏甚至爆裂。常规的外观检查只能发现表面缺陷,而内部缺陷必须借助无损检测技术。无损检测(NDT)在不损伤管道的前提下,利用声、光、电、磁等物理原理,探测缺陷的位置、大小和性质。
二、射线探伤的基本原理与特点
射线探伤(Radiographic Testing,RT)利用X射线或γ射线穿透焊缝,由于缺陷部位与正常焊缝对射线的吸收能力不同,透过后的射线强度产生差异,在胶片或数字探测器上形成影像。通过分析影像,可以判断缺陷的类型和尺寸。
射线探伤的主要优点包括:
- 检测结果直观,可永久记录(胶片或数字图像);
- 对体积型缺陷(如气孔、夹渣)敏感度高;
- 适用于多种材料,包括钢、铝、钛等。
其局限性在于:
- 对面积型缺陷(如裂纹、未熔合)的检出率受角度影响较大;
- 射线对人体有害,需严格防护;
- 检测成本较高,速度相对较慢。
三、压力管道射线探伤的工艺要点
- 检测准备:根据管道材质、壁厚、焊缝型式选择射线源能量。常見X射线机适用于薄壁管,γ射线源(如Ir-192、Se-75)适用于厚壁或现场作业。
- 透照布置:根据管道直径和焊缝位置,采用单壁透照、双壁透照或双壁单影等工艺。对于小径管,常采用双壁双影椭圆成像技术。
- 像质要求:使用像质计(IQI)监控检测灵敏度,确保达到标准规定的像质指数。
- 曝光与暗室处理:控制曝光量、显影定影条件,保证底片黑度、对比度符合要求。
- 评片与判定:由持有相应资质的评片人员,依据NB/T 47013.2、SY/T 4109等标准,对缺陷进行定性、定量和定级。
四、检测标准与人员资质
压力管道射线探伤必须遵循国家或行业标准,如:
- NB/T 47013.2《承压设备无损检测 第2部分:射线检测》;
- GB/T 3323《焊缝无损检测 射线检测》;
- SY/T 4109《石油天然气钢质管道无损检测》。
检测人员需取得特种设备无损检测射线(RT)资格证书,评片人员还应具备相应的视力要求。
五、射线探伤与其他无损检测方法的互补
虽然射线探伤在体积型缺陷检测上优势明显,但对裂纹等面积型缺陷,超声检测(UT)更为敏感。相控阵超声(PAUT)和衍射时差法(TOFD)近年来在管道焊缝检测中应用日益广泛。实际工程中,常采用射线探伤与超声检测相结合的方式,提高缺陷检出率。对于表面缺陷,则辅以磁粉(MT)或渗透(PT)检测。
六、
压力管道的安全运行离不开可靠的无损检测。焊缝射线探伤作为成熟、有效的内部缺陷检测手段,在制造、安装及在役检验中发挥着不可替代的作用。随着数字射线成像(DR)和计算机射线成像(CR)技术的发展,射线探伤正朝着更高效、更环保、更智能的方向迈进。选择合理的检测方法、严格执行标准、培养高素质人员,才能为压力管道的长周期安全运行筑牢防线。
如若转载,请注明出处:http://www.xinyajiance.com/product/55.html
更新时间:2026-10-22 07:00:58