蒸汽锅炉无损检测 超声波焊缝探伤技术及缺陷防控
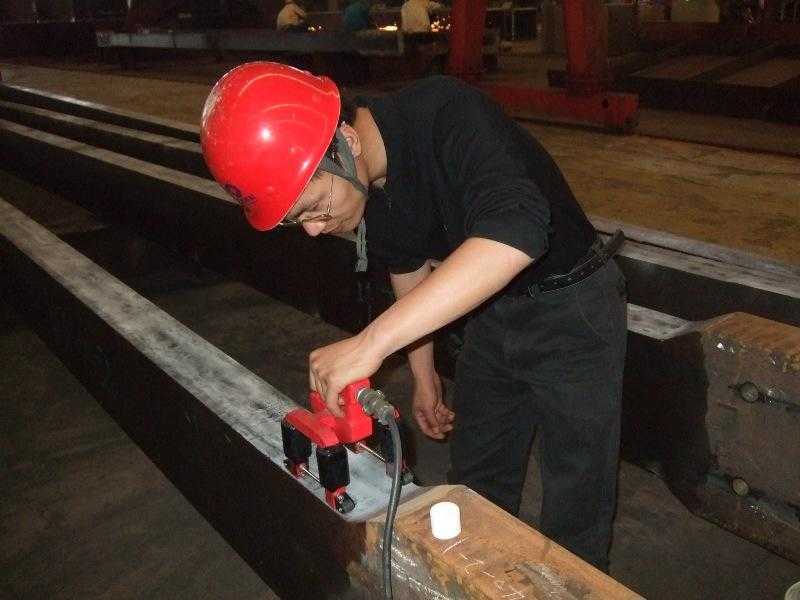
蒸汽锅炉作为特种设备,其安全运行直接关系到生命财产安全和生产连续性。由于锅炉长期在高温、高压环境下运行,焊缝区域极易产生各类缺陷,因此定期开展无损检测至关重要。其中,超声波焊缝探伤检测技术凭借其高灵敏度、强穿透力和可检测内部缺陷等优势,成为蒸汽锅炉焊缝质量评估的核心手段之一。本文将系统介绍蒸汽锅炉无损检测的超声波探伤技术、常见缺陷类型及防控措施。
一、蒸汽锅炉无损检测的重要性
蒸汽锅炉属于承压类特种设备,其焊缝质量决定了设备的整体强度与密封性能。根据《特种设备安全法》及相关安全技术规范,锅炉在制造、安装、改造及定期检验中均需进行无损检测。超声波焊缝探伤能够在不破坏锅炉结构的前提下,检测出焊缝内部的裂纹、未熔合、未焊透、气孔、夹渣等缺陷,从而预防泄漏、爆管等恶性事故。
二、超声波焊缝探伤检测技术原理与特点
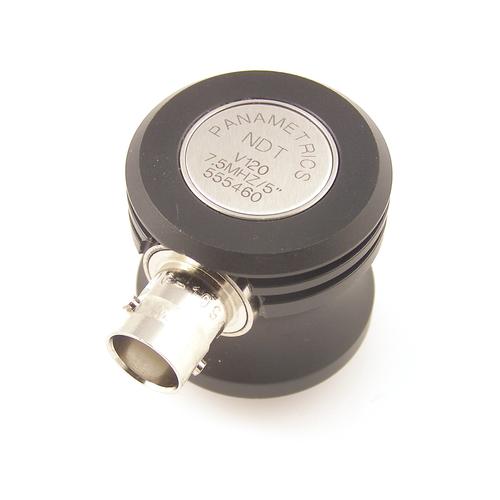
超声波探伤利用高频声波(通常为1MHz~5MHz)在材料中传播时遇到缺陷产生反射、折射和衰减的特性,通过探头接收回波信号,分析缺陷的位置、大小和性质。对于蒸汽锅炉的对接焊缝、角焊缝等,常用脉冲反射法,包括单探头法、双探头法及串列式扫查。
技术特点:
- 穿透能力强,可检测厚壁焊缝(如30mm以上);
- 对面积型缺陷(裂纹、未熔合)敏感度高;
- 可单面检测,适应锅炉内部受限空间;
- 检测结果可记录和数字化存储,便于对比分析。
但与射线检测相比,超声波探伤对缺陷的定性仍依赖经验,且对工件表面光洁度有要求。相控阵超声波检测(PAUT)和TOFD衍射时差法逐渐应用于锅炉焊缝,提高了缺陷检出率和定量精度。
三、蒸汽锅炉焊缝常见缺陷及超声波检测要点
- 裂纹:危害最大,多出现在热影响区或焊缝中心。超声波探伤可通过高幅值、尖锐回波和多个方向的扫查发现。
- 未熔合与未焊透:属于面积型缺陷,回波特征强,需采用斜探头多角度扫查。
- 气孔与夹渣:体积型缺陷,回波幅度较低,需结合动态波形判断。
- 咬边与凹陷:表面缺陷可用磁粉或渗透检测补充,但超声波可发现近表面缺陷。
在实际检测中,应依据NB/T 47013.3《承压设备无损检测 第3部分:超声检测》标准,选择合适的探头频率、晶片尺寸、K值及扫查方式。对于壁厚较薄的锅炉管接头,可选用小晶片、高频率探头以提高分辨率。
四、锅炉焊缝超声波探伤工艺流程
- 检测前准备:审查焊接工艺、了解材质与坡口形式,打磨焊缝两侧至金属光泽,去除飞溅和氧化皮。
- 仪器校准:使用标准试块(如CSK-ⅠA、CSK-ⅡA)校准探头前沿、K值、扫描速度及灵敏度。
- 扫查实施:采用锯齿形、斜平行或串列扫查,覆盖焊缝及热影响区。
- 缺陷评定:依据回波幅度、位置、长度及波形特征判定缺陷等级。
- 记录与报告:对超标缺陷进行标记,并出具检测报告,提出返修或判废建议。
五、缺陷防控与质量提升建议
针对超声波探伤发现的缺陷,应从以下方面加强防控:
第一,优化焊接工艺,控制热输入和层间温度,减少淬硬组织和裂纹倾向;
第二,加强焊工技能培训,规范操作,避免未熔合、未焊透等工艺缺陷;
第三,增加无损检测比例,对关键焊缝采用射线+超声波联合检测;
第四,引入智能化超声波检测系统,如自动扫查器和相控阵技术,减少人为因素影响;
第五,建立锅炉焊缝检测档案,开展缺陷趋势分析,实现预知性维护。
六、
蒸汽锅炉蛇形管、集箱、筒体等部位的焊缝质量是设备安全的核心。超声波焊缝探伤检测作为特种设备无损检测的关键技术,能够及时发现内部缺陷,为锅炉的制造、安装和定期检验提供科学依据。通过合理选择检测工艺、严格执行标准、重视缺陷分析,并结合先进技术,可以有效控制焊缝缺陷,保障蒸汽锅炉长期安全稳定运行。
如若转载,请注明出处:http://www.xinyajiance.com/product/49.html
更新时间:2026-10-22 19:27:43